
Kaavinkalvon höyrystimen kokoonpanon parempi prosessiselitys
Mar 03, 2020
Jätä viesti
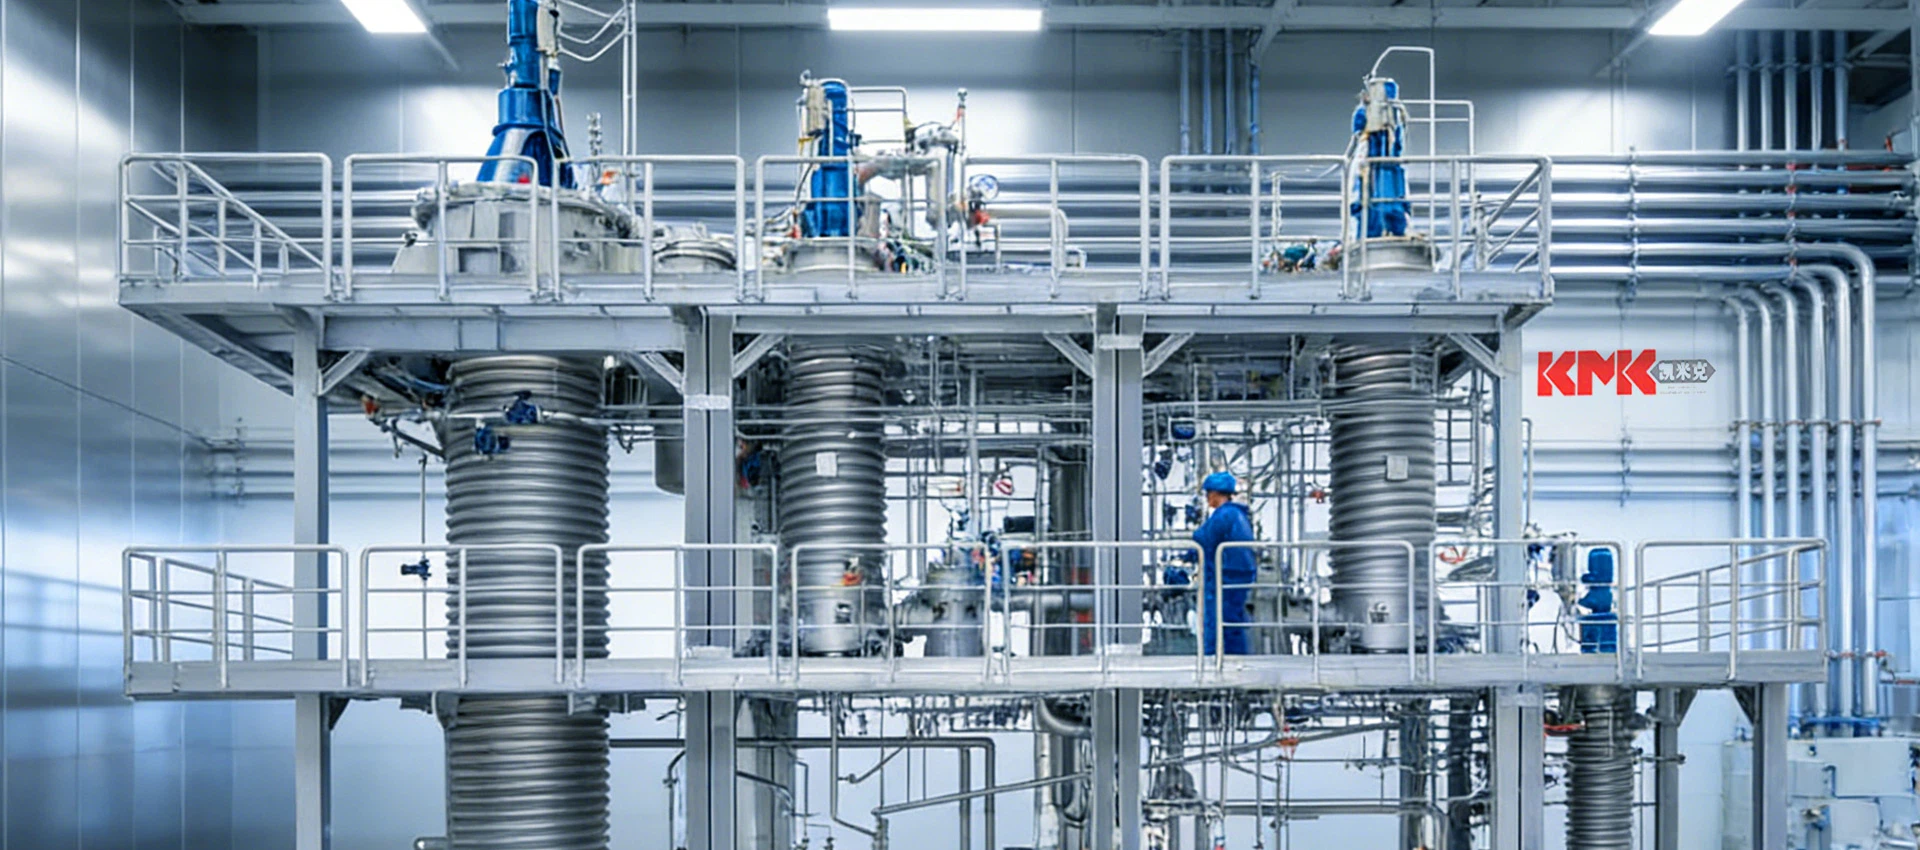
Kaavinhöyrystimessä on tuoteryhmä, jota kutsutaan ohutkalvohöyrystimiksi ja mekaanisiksi sekoitintyyppisiksi ohutkalvohöyrystimiksi. Se on uudentyyppinen haihdutuslaite, joka käyttää roottoria ohjaamaan ohutseinäistä kaavinta materiaalien pyörittämiseen ja keskittämiseen. Höyrystimen suunnittelussa taipuisa roottorin akseli ja pääakselin holkki kuluvat usein, mikä vähentää huomattavasti kaavinkalvon höyrystimen käyttöastetta. Vastauksena tähän tilanteeseen rakenteessa käytetään keskipakoputkeaa uraroottoria, joka ei vain välttää. Vakavien laitteiden katoamisen ongelma lisäsi myös tehokkaasti haihtumista 40 - 69%. Myös muita tuoteprosesseja on parannettu. Katsotaanpa tuotteen yksityiskohtia:
Kaapimen rakenteen parantaminen:
Vetolastun ja piipivarren välinen kitka vaatii usein vaihtoa. Vaihtojakso on yleensä yksi kuukausi, joten vetolastan rakennetta on muutettu vaihtamisen helpottamiseksi. Alkuperäisessä rakenteessa kaksi pulttia kulkee kaavin kahden reiän läpi kaavin kiinnittämiseksi kaavin uraan, ja pultit on irrotettava vaihdettaessa. Vaihtamisen helpottamiseksi muutimme kaavin kiinteän muodon roikkuvaksi. Kaavin alkuperäisiä reikiä vastaa kaksi L-muotoista uraa. Kun asennat kaavinta, sinun on vain työnnettävä kaavin raaputusaukkoon ja ripustettava se ruuvin kanssa, joka kiinnittää kaavin raon. Purkaminen on myös helpompaa. Vähentää huomattavasti huoltovaikeuksia. Samalla muutimme kaavin materiaalin polytetrafluorietyleenistä polypropeeniksi, mikä alensi kustannuksia ja pidensi käyttöikää noin neljään kuukauteen.
Kääntövarren jännitysosan rakenteen parantaminen:
Alkuperäisessä rakenteessa päälaakeripinta on pienen ylemmän ja alemman putken päätypinta, ts. Rengasmainen pinta, jonka sisähalkaisija on 25 ja ulkohalkaisija 32 mm. Operaation aikana kaavin ja kaavin runko vaikuttavat tälle päätypinnalle Pienen päätypinta-alan takia tälle päätypinnalle syntyy suuri kitkavoima ja päätypinta kuluu nopeasti. Alle kuukauden käymisen jälkeen kääntövarsi ei voi kääntyä normaalisti. Sen kantavan pinnan kasvattamiseksi olemme lisänneet tina-fosforipronssin holkin ja ruostumattomasta teräksestä valmistetun holkin pieneen ylä- ja alaputkeen. Muutoksen myötä kääntövarren käyttöikä pidentyy yhdeksi vuodeksi, kun samalla höyrystimen tynnyri on suojattu ja tynnyri on suojattu. Elinajanodote on pidennetty alkuperäisestä kahdeksasta kuukaudesta noin kahteen vuoteen.
Akselin pään liukulaakerin parantaminen:
Grafiitilla kyllästetty PTFE-materiaali muutettiin tina-fosforipronssimateriaaliksi. Vaikka grafiitilla kyllästetyt PTFE-laakerit ovat alkalinkestäviä, ne ovat materiaalia pehmeitä, lämmönsiirtoa hitaita ja helppo käyttää. Laakerin kulumisen jälkeen pääakseli on taipuvainen kääntymään, mikä aiheuttaa koneen tiivisteen höyrystimen yläosassa vuotamaan ilmaa. Samalla se aiheuttaa sylinterin epätasaista kulumista ja lyhentää sylinterin käyttöikää. Tina-fosforipronssimateriaali on sekä alkali- että kulumiskestävää ja sillä on nopea lämmönsiirto. Samanaikaisesti tämä materiaali on pehmeämpää kuin akselin pään ruostumattomasta teräksestä valmistettu materiaali, mikä on myös hyödyllistä suojata akselin päätä kulumiselta. Sen jälkeen kun laakeri on vaihdettu tina-fosforipronssimateriaaliksi, käyttöikää on pidennetty alkuperäisestä kuukaudesta noin 18 kuukauteen, mikä on suojannut höyrystimen hyvin ja edistänyt tuotantoa.
Asettumisajan parantaminen:
Sedimentointiajan pidentäminen paransi 42-prosenttisen kaustisen soodan laatua. 42-prosenttisella kaustisella soodalla on suuri viskositeetti ja hieno suola. Suolan laskeminen vie kauan. Kun tuotanto lisääntyy, olemme lisänneet kaksi sedimentointisäiliötä vastaavasti ja pidentäneet sedimentaatioaikaa. 42-prosenttisen kaustisen soodan laatu on parantunut huomattavasti. Kaustisen soodan pääosuus nousi 55,6 prosentista 77 prosenttiin.
Esilämmityslaitteen parantaminen:
30-prosenttisen kaustisen soodan valmistusprosessi vaikuttaa suoraan 42-prosenttisen kaustisen soodan saantoon ja laatuun. Olemme käyttäneet 30-prosenttista kaustista soodaa ilman jäähdytystä ja suolanpoistoa. Lämpötila on noin 80 ° C, mutta ongelmana on, että ulostulossa on liian paljon suolaa, mikä ei edistä seuraavaa alkalinvalmistustyötä, joten 30-prosenttisen kaustisen soodan käyttö jäähdytyksen, sedimentoinnin ja suolanpoiston jälkeen Kaustinen sooda laski 42%, mutta myös tuotanto laski vastaavasti, vastaten markkinoiden kysyntää. Tässä tapauksessa organisoimme asiaankuuluvan teknisen henkilöstön laskamaan tuotannon lämpötasapainon. Yhdessä todellisen tilanteen kanssa valittiin spiraalilevyn esilämmitin 30% kaustisen soodan esilämmittämiseksi. Esilämmityksen jälkeen lämpötila voidaan nostaa noin 40 ° C: sta 65 - 70 ° C: seen, ja tuotantokapasiteettia on nostettu 30%.
Tuotteen toiminnallinen suunnittelu vaikuttaa suoraan sen käyttövaikutukseen ja työn tehokkuuteen. Vain jatkuva parantaminen voi tehdä tuotteesta käyttökelpoisemman.
https://www.heczb.com